电火花与数控等离子切割 金属制品加工中的自动控制技术
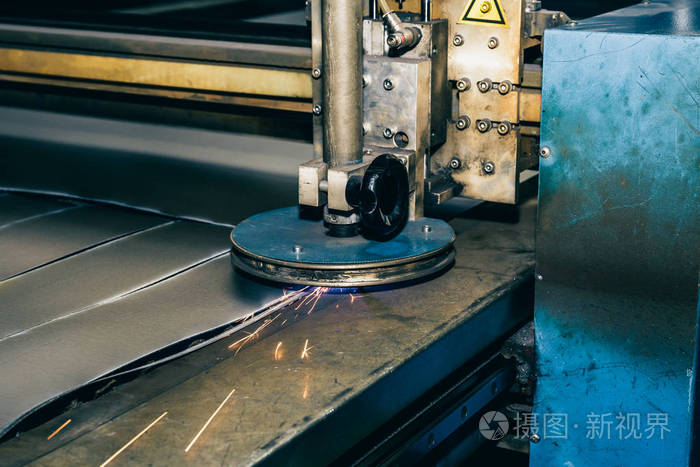
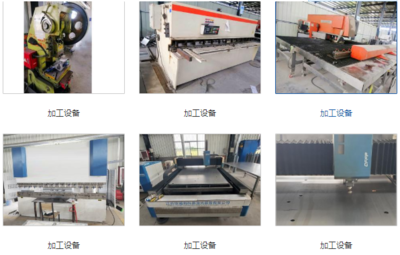
在金属制品加工领域,切割是至关重要的第一道工序。从大型工厂的结构件下料,到精密金属制品的成型,切割技术的选择直接影响到生产效率、产品质量和制造成本。其中,电火花线切割与数控等离子切割是两种应用广泛但原理迥异的自动控制切割技术。本文通过探讨这两种技术的特点,结合生产场景中的设备照片(如金属制品厂或工厂用电火花自动控制切割钢的数控等离子切割机照片),解析它们在现代金属加工中的角色。
电火花线切割加工(WEDM)利用连续移动的细金属丝(电极丝)作为工具,对工件进行脉冲火花放电蚀除金属。该技术特别适合切割高硬度、高韧性、高脆性的导电材料,如淬火钢、硬质合金、钛合金等。在模具制造、精密零件加工中,电火花线切割能实现微米级的加工精度和极低的表面粗糙度。其自动控制系统通过计算机编程,可精确控制电极丝的运动轨迹,完成复杂二维甚至三维形状的切割,且切割过程中无宏观切削力,工件不易变形。
数控等离子切割则是利用高温等离子电弧的热量使工件切口处的金属局部熔化(和蒸发),并借高速气流的动量排除熔融金属以形成切口。该技术切割速度快,尤其适合中厚板(如碳钢、不锈钢、铝等)的下料,在金属结构件、钣金加工中效率显著。现代数控等离子切割机配备自动控制系统的优势在于:通过CAD/CAM软件直接将设计图纸转化为切割代码,实现自动点火、自动调高、自动穿孔和精确的路径跟踪。高速、高精度的数控系统能保证切割尺寸的一致性,同时减少人为操作误差,提高材料利用率。
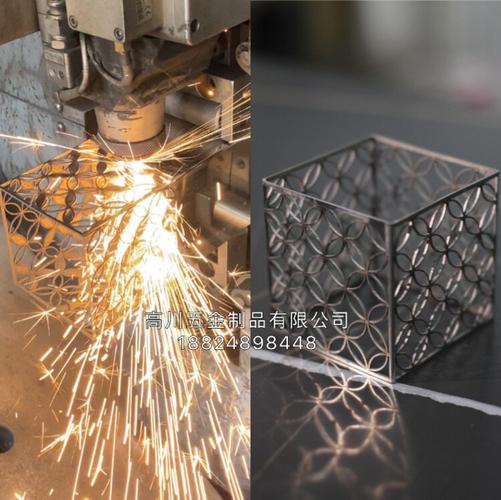
在金属制品厂或一般工厂环境中,电火花自动控制切割机与数控等离子切割机常常并存。例如,在加工钢制零部件时,对于需要高精度配合的模具镶件、异形孔,电火花线切割是首选;而对于较大尺寸的法兰、支架、面板等结构件,数控等离子切割则凭借其高效、低成本的优势成为主流。一台典型的数控等离子切割机照片可能显示:龙门式结构、配备等离子电源、数控系统和除尘装置,操作员通过控制面板设定参数后,机器自动完成钢板的切割,火花飞溅中展现出现代工业自动化的力量。而电火花线切割设备的照片则可能展示:小巧的数控电火花机床,电极丝在导轮间高速运行,工作液(通常是去离子水或煤油)冲刷工件,控制系统屏幕上显示加工轨迹和放电状态。
两种技术虽然都实现了“自动控制切割”,但选择依据主要取决于材料属性、厚度、精度要求和生产批量。值得注意的是,电火花线切割只能加工导电材料,且切割速度相对较慢,更适合精密中小件;而数控等离子切割可切割包括不锈钢、铝、铜在内的多种金属,切割厚度可达数十毫米,但切口存在一定的锥度和热影响区,精度通常低于电火花线切割。
在实际生产中,越来越多企业引入这两种设备以覆盖不同的加工需求。通过照片所记录的管理场景,我们可以看到操作人员正专注于数控系统界面,监控切割过程——这体现了现代金属制品加工从传统手工作业向数字化、自动化转型的趋势。合理选用电火花与数控等离子切割技术,不仅能提高金属制品的加工质量与效率,还能降低能耗和废品率,从而增强工厂在市场竞争中的综合实力。
无论是电火花自动控制切割还是数控等离子切割,都是金属制品加工中不可或缺的工艺手段。理解其原理、优势及适用范围,并借助先进设备的自动化功能,企业可以更科学地规划生产流程,推动金属制品加工向更高精度、更高效率的方向发展。以相关设备的照片为参考,我们更能直观感受到技术进步为传统制造业带来的深刻变革。
如若转载,请注明出处:http://www.pmpval.com/product/117.html
更新时间:2026-11-21 19:07:02